广东弘方涂料科技有限公司,欢迎您!

工业防腐漆咨询
188-2689-7971
400-6727737

工业防腐漆咨询


咨询热线
188-2689-7971不锈钢设备、热镀锌管、铝合金构件,在工业现场很常见。但在防腐涂装时,现场最容易踩的坑,就是“一漆多用”:为了图省事,拿着刷碳钢的普通防锈漆或环氧富锌底漆,顺手就刷在了这些金属上。
结果往往是:漆膜看着干了,一敲就整片脱落。或者交付没几个月,涂层起皮、剥离,底下的金属直接露出来。
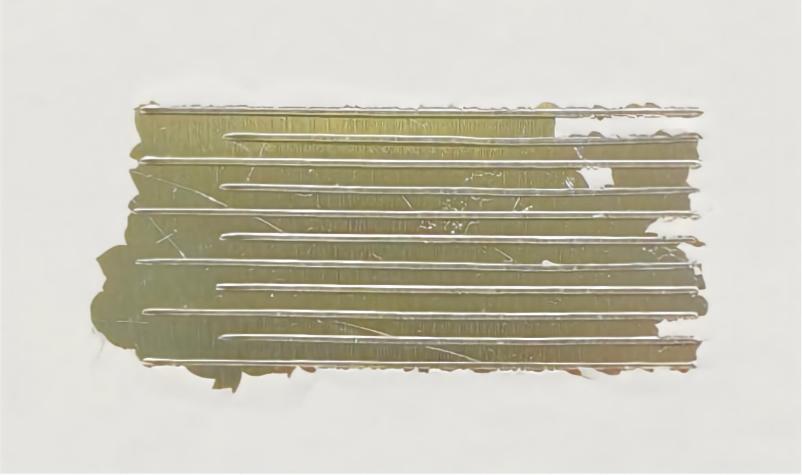
这不是施工手艺的问题,也不是漆“质量差”。问题出在一个更底层的地方:这三类金属的表面特性,跟碳钢完全是两回事。用碳钢的底漆逻辑去套轻金属和合金,从界面化学的第一步就错了。
常规碳钢防腐,靠的是抛丸/喷砂打出粗糙的锚纹,让漆膜能物理“咬”进去。但不锈钢、镀锌件和铝合金这三类底材,表面状态和碳钢完全不同。
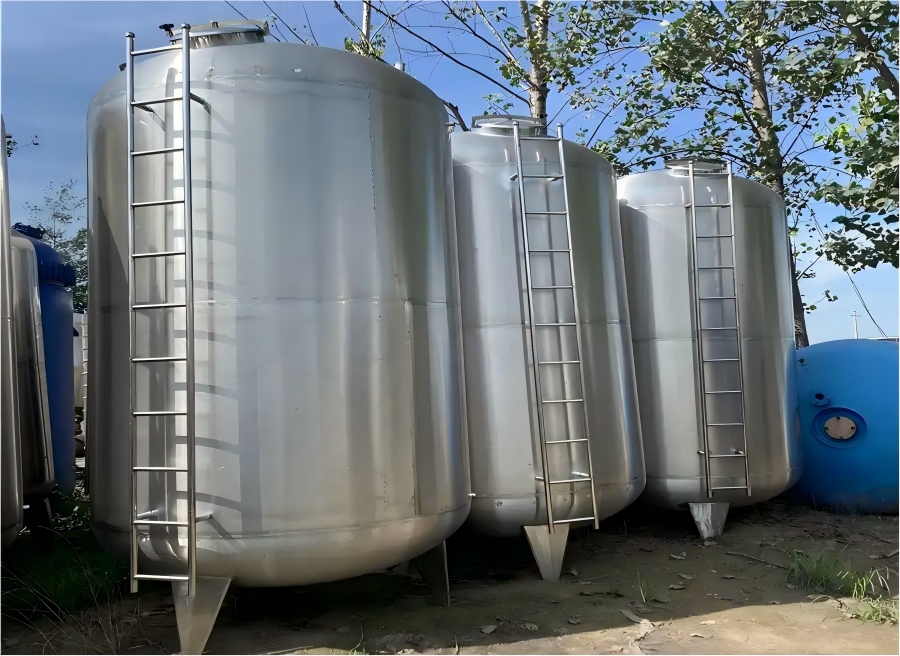
1. 不锈钢:极度光滑且化学惰性的“钝化膜”
不锈钢之所以不生锈,靠的是表面一层极薄且致密的富铬氧化膜(钝化膜)。这层膜不仅极其光滑,而且在常温下化学性质非常稳定。常规的环氧漆或富锌漆,很难与这层钝化膜发生化学键合;加上表面没有像碳钢抛丸后那样的锚纹(粗糙度),漆膜根本“咬”不住。强行喷涂,干燥后用手一撕就能整片揭下来。(注:环氧富锌依靠与碳钢形成有效电接触实现阴极保护,这套机理在惰性钝化不锈钢表面无法生效。)
2. 镀锌件:锌盐隔离与皂化反应
热镀锌表面本身是锌层,它在空气中会迅速生成一层致密的氧化锌/氢氧化锌(俗称白锈)。这层锌盐结构疏松,夹在漆膜和锌层之间,等于铺了一层“隔离粉”;另外,镀锌原厂的钝化封闭膜同样会阻碍附着,并非只有后期长出的白锈才会带来风险。
更致命的是,如果误用了醇酸漆、含游离脂肪酸的油脂防锈漆,这类涂料里含有的游离脂肪酸会与锌层发生化学反应,生成疏松的“锌皂”。水汽一旦侵入,漆膜就会从界面整片剥离。(注:很多施工人员习惯把含溶剂的环氧漆也叫“油性漆”,但环氧体系是化学交联固化,不含游离脂肪酸,不会发生皂化反应,千万别一竿子打翻一船人。)
3. 铝合金:致密氧化膜与脱模剂残留
铝合金表面覆盖着一层致密的氧化铝薄膜,且表面能较低。此外,铝材在加工成型时,表面常残留有脱模油、切削液等加工污染物。如果不彻底清除这些油污,普通涂料的表面张力往往大于金属,会导致润湿不良、铺展不开,自然也就形不成可靠的附着力。
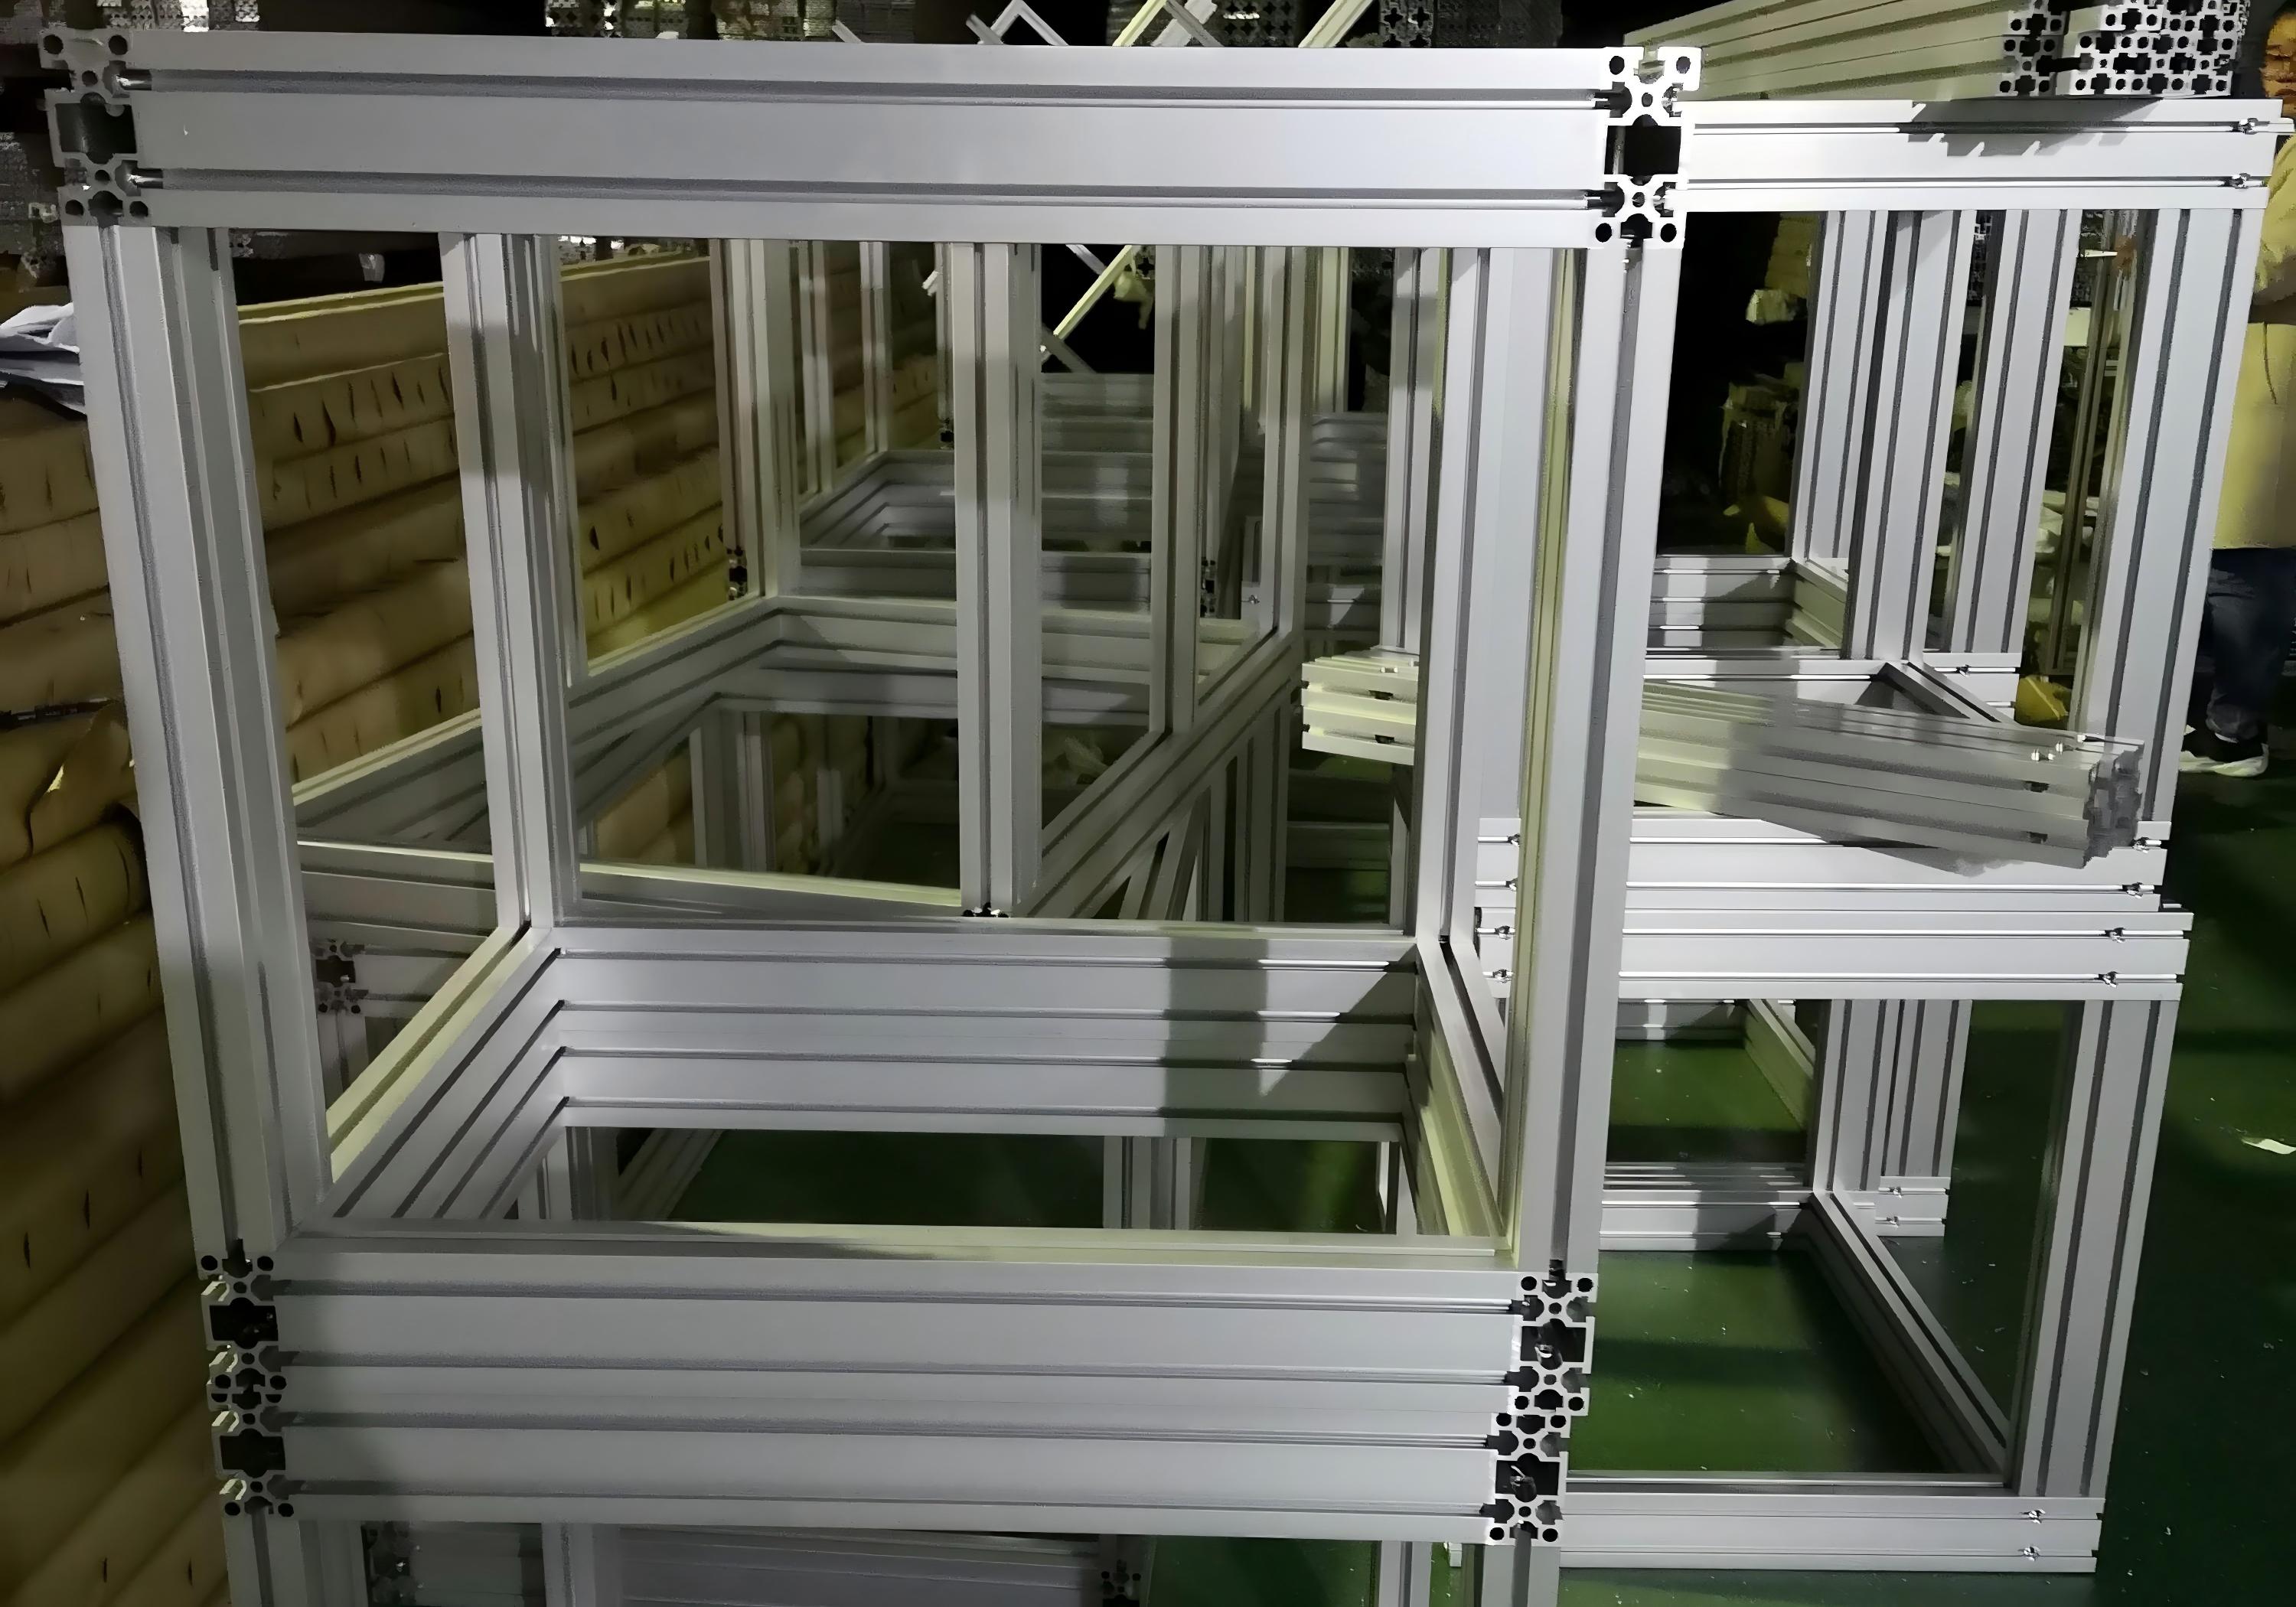
面对这三类表面光滑、化学惰性的特殊底材,行业里并非无计可施。但要解决它们,底层逻辑不再是像碳钢那样靠阴极保护(如富锌漆),而是必须在金属与涂层之间建立极强的化学物理桥接。
在工程实践中,环氧磷酸锌底漆是绝大多数常规工况下适配这三类底材的成熟优选方案;磷化底漆也是业内经典打底路线,适合对附着力余量要求更高的场景。 业内有时会因为用途相近,把它和传统的环氧锌黄底漆混称,但两者在防锈颜料上有本质区别:传统锌黄底漆的核心颜料是锌铬黄(含六价铬),而环氧磷酸锌底漆用磷酸锌替代,不含铬,满足当下严苛的环保合规要求。
为什么它能在这三种金属上“通吃”?
核心在于其特殊的防锈颜料。磷酸锌在微量的水分下能释放出磷酸根离子,与不锈钢表面的钝化膜、镀锌层的锌盐、铝合金的氧化膜发生微妙的化学钝化反应,形成良好的极性吸附。同时,致密的环氧树脂体系提供了极佳的物理润湿性和内聚力,能够牢牢“抓”住这些低表面能的金属。
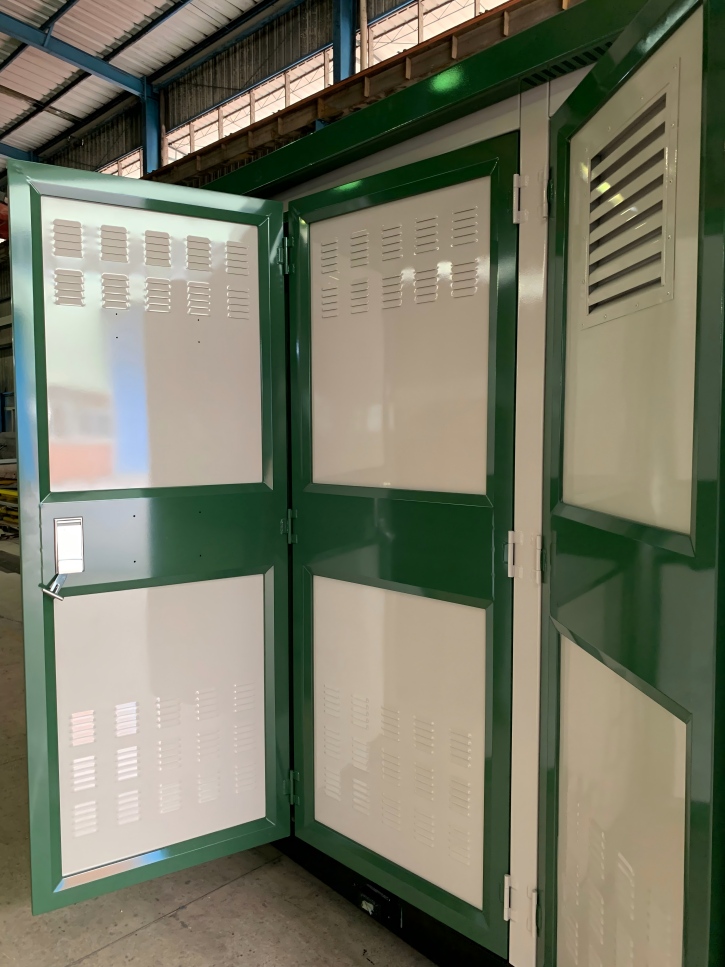
作为底漆施工后,它可以完美搭配环氧云铁中间漆和聚氨酯/氟碳面漆,形成完整的重防腐体系。
选对了环氧磷酸锌底漆,现场到底要不要打磨?抛开复杂的理论,直接看工程处于什么腐蚀环境:
情况一:常规大气环境(C3/C4及以下)、现场维修、或无法机械打磨的复杂构件
在这类场景下,环氧磷酸锌底漆在满足除油清洁的前提下,对物理粗化(打磨/拉毛)的宽容度远高于普通防锈漆。遇到薄板、复杂管件,或者现场实在不具备喷砂/打磨条件时:
操作要求:核心是彻底除油去污。必须使用合适的清洗剂或溶剂,将表面的切削液、脱模剂、油污以及镀锌件上的松散白锈彻底擦洗干净。
但有一点必须特别注意:如果构件带有原厂钝化转化膜,不建议直接免打磨施工;如果现场确实想要“只除油不打磨”,必须提前做小样板附着力验证,合格后方可批量施工。
在表面无原厂钝化膜且彻底清除油污杂质的前提下,该体系能依靠磷酸锌的钝化作用和环氧树脂的润湿性,与不锈钢、镀锌、铝合金表面建立良好的化学吸附,不需要再进行物理打磨拉毛,省去大量人工打磨成本。
情况二:严苛腐蚀环境(C5大气腐蚀、Im长期浸泡、高盐雾、强化学腐蚀)
如果是海工平台的铝合金/不锈钢构件、化工强腐蚀环境的设备支架,或者长期干湿交替、重度盐雾、长期浸泡的镀锌件,对防腐寿命要求极高。
操作要求:在彻底除油去污之后,必须进行扫砂或机械打磨拉毛。依靠化学吸附加上物理锚纹的双重咬合,才能为长期的耐腐蚀和抗剥离提供足够的附着力裕度。在这类严苛工况下,决不能为了省工而省掉物理打磨这一步。
工业防腐的选型,第一步不是选“哪款底漆防腐好”,而是承认底材已经变了。碳钢的防腐逻辑建立在“铁基材+可喷砂粗糙面”上,而不锈钢、镀锌件和铝合金不具备这个条件。
正确的配套顺序应该是: 镀锌件/不锈钢/铝合金:清除油污杂质 →(视工况决定是否打磨拉毛)→ 环氧磷酸锌底漆 → 环氧云铁中间漆(视工况决定是否使用) → 聚氨酯或氟碳面漆。
如果项目里同时有碳钢、热镀锌件、不锈钢和铝合金构件,底漆选型不能 “一刀切”。对于镀锌、不锈钢、铝合金这类低表面能基材,可以选用环氧磷酸锌底漆统一配套;碳钢则按腐蚀等级选用适配底漆,这样既能降低涂层失效风险,也能简化一部分物料,提升施工效率。
最后提醒一句:环氧磷酸锌并非万能,经过特殊封闭、氟钝化处理的基材,建议提前做样板附着力验证。
如果你在具体项目里遇到不同底材混搭的情况,或者面临不锈钢、镀锌件、铝合金的涂装配套难题,可以把底材类型、表面油污情况和腐蚀环境发给弘方涂料技术团队。我们将结合具体工况,为您提供既省工省时、又能一次性解决多种金属附着的配套方案,更多咨询:188-2689-7971 王。
公司名称:广东弘方涂料科技有限公司
公司地址:广东省东莞市松山湖园区科技十路4号29栋1单元301室
客服电话:王女士 18826897971
技术业务:朱先生 18145880877
邮箱地址:dengtingshuang@126.com
 在线客服
 在线预约
 微信联系
 微信联系